非标自动化设备设计要点:如何优化第三代铝合金精益管产线布局
在非标自动化设备领域,产线布局的柔性化程度直接决定了设备换型效率与长期投资回报。第三代铝合金精益管凭借其模块化、可重构的特性,正逐步替代传统焊接方管与第二代精益管,成为精益产线骨架的首选材料。东精机电在多个非标自动化设计项目中观察到,合理的管材布局方案能将产线调整时间缩短40%以上。
第三代铝合金精益管的力学优势与选型逻辑
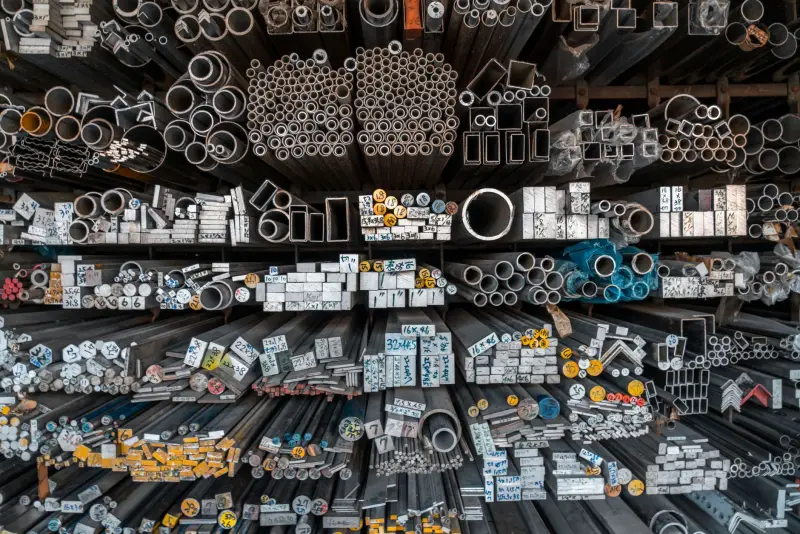
与第二代产品相比,第三代铝合金精益管的核心改进在于管壁内筋结构。其截面惯性矩提升约25%,单根1.2mm壁厚管材的允许集中载荷可达180kg以上,足以承载中小型自动化模组与线体工装。选用时需重点关注合金牌号(6063-T5为主流)与表面处理方式——阳极氧化膜厚不低于10μm时,耐盐雾时间可超过72小时,适配电子装配与洁净车间环境。
非标自动化设备设计中,线棒工作台的跨距通常控制在1200mm以内。若超过此值,建议增加中间支撑立柱或改用双管并联结构,避免因动态负载引发共振。东精机电在为客户部署检测线时,曾通过有限元分析将横梁跨距从1500mm压缩至1100mm,使设备运行时的振幅下降62%。
产线布局优化的三个可执行步骤
布局优化不是简单的“摆积木”,需要从物流动线、人机协作与扩展冗余三个维度切入:
- 动线解耦:将上料、加工、下料区用第三代铝合金精益管独立成模块,模块间以接头连接而非焊接,便于后续单点改造。
- 关节标准化:优先选用45°、90°加强型连接件,减少非标连接件的使用比例。经验表明,标准件占比超过85%时,产线重组效率最高。
- 预留扩展槽:在主线体两侧预装T型槽铝合金精益管,为后续增加传感器支架、气路分配器或二次定位机构留出接口。
值得提醒的是,部分第三代精益管厂家厂家为压缩成本,会减薄管壁或降低合金纯度,导致管材在锁紧后出现“冷变形”松动。建议要求供应商提供每批次管材的硬度与壁厚检测报告,并在装配后24小时内复紧一次连接件。
常见问题与应对
问题一:管材切割端面毛刺影响装配精度。应使用专用无毛刺切割机,端面垂直度误差控制在0.2mm以内。问题二:多根管材交汇处强度不足。可采用“十字交叉+角件补强”方案,或在交汇点内侧嵌入金属加强芯。问题三:静电积聚。在电子制造场景中,选用表面电阻10^6–10^9Ω的防静电型铝合金精益管,并确保接地连续性。
东精机电在非标自动化设计实践中,通常会在方案阶段就向客户提交管材布局的3D仿真报告,标明各节点的受力状态与调整余量。这样交付的产线不仅满足当前工艺,还能适应未来2–3年的产品迭代需求。