第三代精益管厂家如何通过非标自动化设计提升产线柔性化水平
在电子装配、汽车零部件和精密仪器等行业,产线换型效率直接决定订单响应速度。许多工厂仍在使用第二代精益管搭建的工位器具,其刚性连接方式导致改造一次需要停线数小时。而第三代铝合金精益管配合非标自动化设计,正在改变这一局面。
为什么第三代精益管更适合柔性化改造
与钢制精益管相比,第三代铝合金精益管表面经过阳极氧化处理,壁厚减薄但抗弯强度提升约30%。其线棒连接件采用内膨胀锁紧结构,无需焊接即可实现±0.2mm的重复定位精度。这意味着当产线需要调整工位间距或增加缓存段时,操作人员用内六角扳手就能完成拆装,单点改造时间从40分钟压缩到8分钟以内。
非标自动化设计如何释放精益管潜力
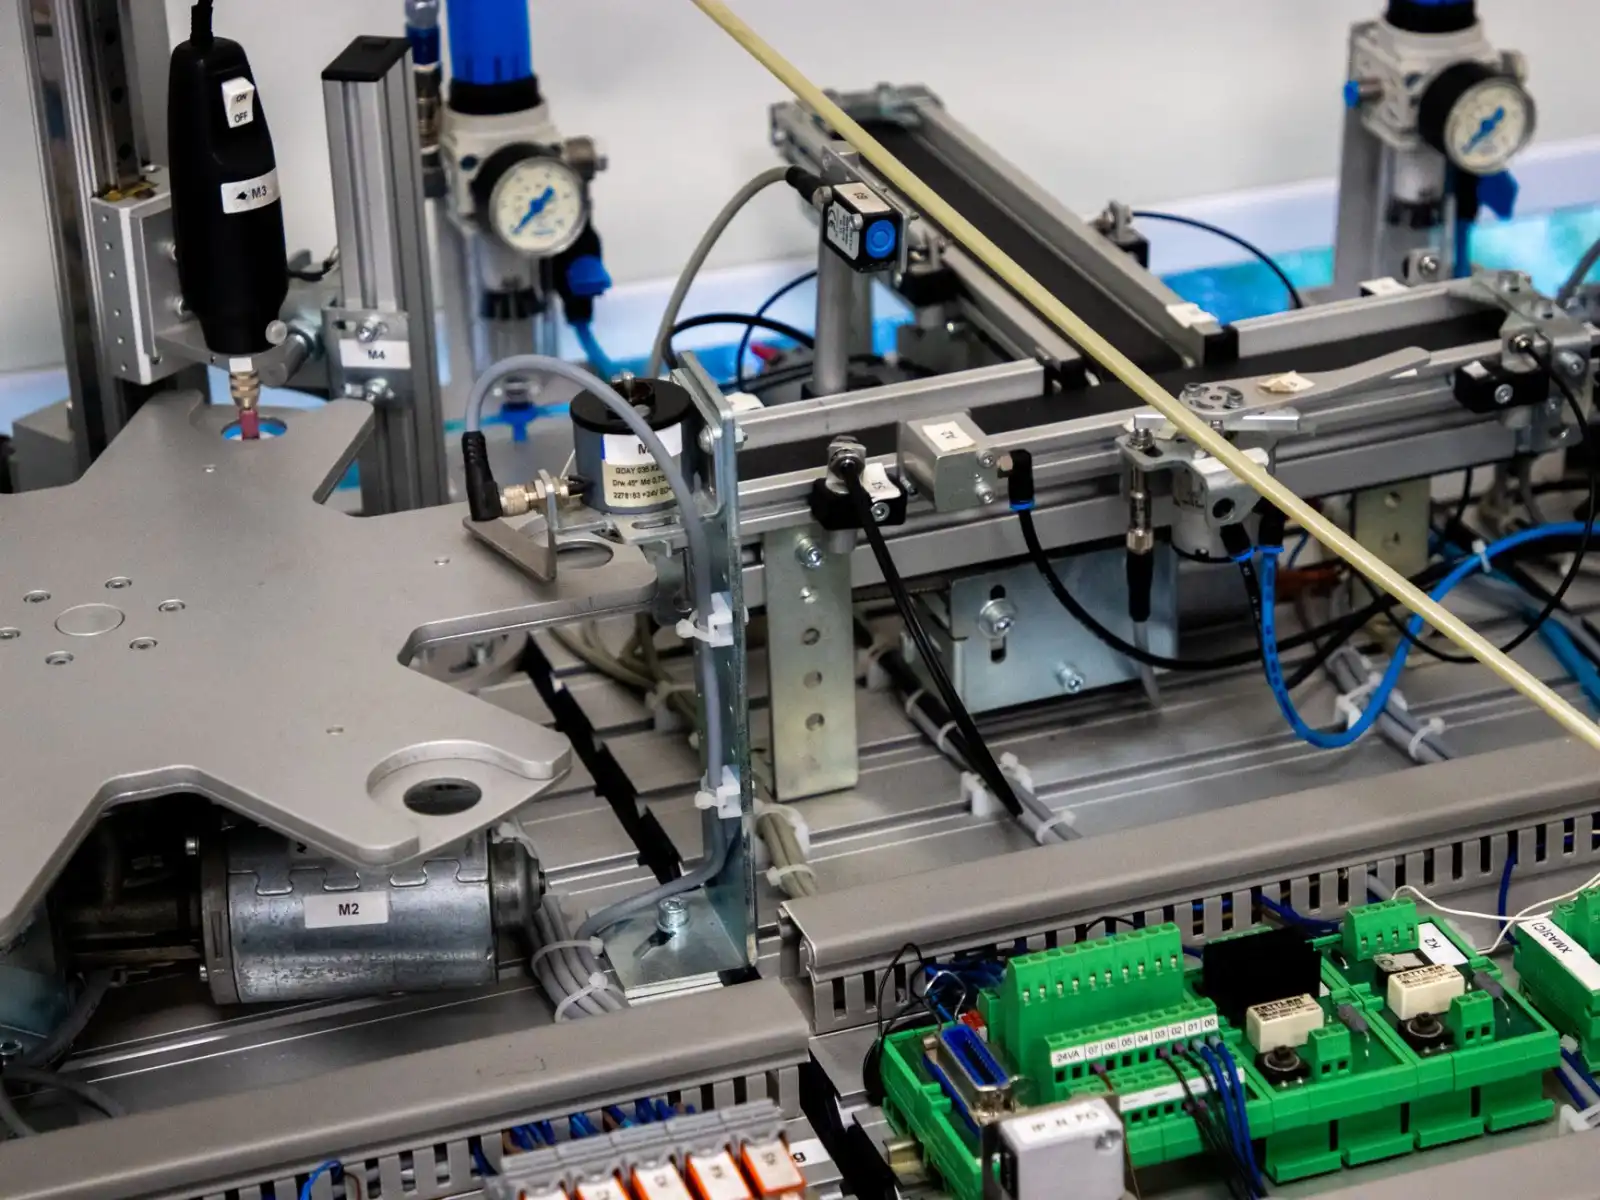
标准精益管只能搭建静态框架,真正让产线“活”起来的是非标自动化设计。以某传感器装配线为例,东精机电在铝合金精益管骨架上集成了以下模块:
- 可调式皮带输送段:通过滑块调节皮带张紧力,适配不同节拍
- 气动阻挡与顶升机构:与PLC联动,实现托盘精准停位
- 快换工装板:采用弹簧销定位,换型时间≤90秒
这些非标自动化设备并非独立存在,而是以精益管为“骨骼”,把驱动、传感、执行单元像积木一样嵌入。设计阶段需要做有限元分析,确保管件在动态载荷下不变形。
实操中的三个关键控制点
很多工厂在导入时容易忽略细节。第一,管件切割端面必须去毛刺并倒角,否则连接件锁紧力会衰减20%以上。第二,走线槽与气管应分侧布置,避免信号干扰。第三,每季度用扭矩扳手抽检连接点,标准值为8-10N·m。这些动作看似琐碎,却决定了第三代精益管厂家所承诺的“柔性”能否落地。
数据对比:改造前后的真实差异
以一条12工位的装配线为例,对比传统焊接工位与铝合金精益管+非标自动化方案:
- 换型时间:从135分钟降至22分钟
- 重复定位精度:从±0.8mm提升到±0.15mm
- 单次改造成本:降低约47%
- 空间利用率:因管径减小,同等面积多布置3个工位
这些数据来自东精机电近两年交付的17条柔性线体实测均值,工况为两班制、年运行300天。
柔性化不是买几根管子就能实现的。它需要从非标自动化设计阶段就把换型逻辑、人机工程和动态精度纳入考量。第三代精益管厂家若只卖型材,产线依然僵硬;只有把设计能力做进方案,铝合金精益管才能真正成为产线进化的载体。